
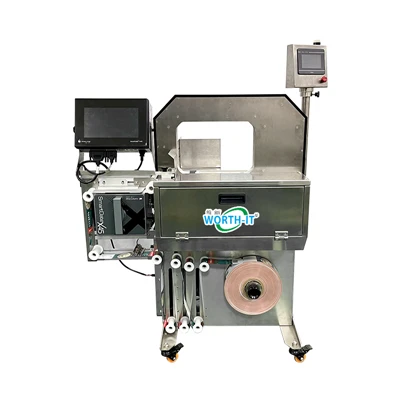






(1)電源スイッチ:ON(開)/ OFF(閉)
(2)操作画面:電源を入れると画面がオンになり、& quot; Automatic Thin Belt Tie Machine" が表示されます。 Ýスクロールキーを押すと、ディレクトリインターフェイスに入ることができます。 パラメータ設定インターフェース; 手動操作インターフェース; 自動操作インターフェースディレクトリインターフェース操作:SETキーはスクロール選択キーです。 押すたびに、カーソルがターゲットを下にジャンプします。
②手動操作インターフェース:手動操作インターフェースでは、F1〜F6はファンクションキーです。 SETは機能スクロール選択キーです。 エンターキーは確認キーです。 動作モードを選択して確認すると、周辺機器の実行キーを操作する場合など、動作モードがロックされます。 実行する操作モードは、手動操作インターフェースで選択した操作モードの自動ストラップ機と同じです。 キーの機能は、このインターフェースで定義された後にのみ有効であり、それ以外の場合は無効であることに注意してください。
1)。 テープ送り:F1キーを押してテープモーターを送り、反時計回りに回転させて、テープ識別スイッチが信号を送信するまで自動ストラップ機のストラップテープを送ります。 テープ識別スイッチをオンにした後でF1キーを押すことは無効です。 テープの送り時間は調整可能です。 F1キーを1回押してもストラップテープが所定の位置に届かない場合は、テープの送り時間を長くするように調整できます。それ以外の場合は、短く調整することができます(通常は0.8〜0.9S)。 スイッチ、過度の衝撃力を受けたり、制御不能になったときに自動的に停止したりしないでください。
2)。 切断停止:F2キーを押してカムモーターを始動した後、トラベルスイッチLS4をトリガーして初めて押します。この作業位置は、ストリッピング後のカムモーターの最初の停止状態です。
3)。 リセット:F3キーを押してカムシャフトを1回ひっくり返し、バンドリングを完了します。 紙テープが詰まったり、電源が詰まったりした場合は、このキーを押してリセットすると、メインコントロールカムモーターが元の位置に留まります。
4)。 結束後の停止:F5キーを押してカムモーターを始動し、トラベルスイッチLS4をトリガーして2回押します。この作業位置は、バンドリングが完了した後のカムモーターの2番目の停止状態です。
5)。 ハンドポーズ:ハンドポーズ:F6キーを押して、手動ストラッププログラムを開始します。 ベーラーが梱包された後、中央の引き出しはすぐには戻りませんが、設定された待機時間が経過するまで避難場所に留まります。 ボードが戻り、サイクルが完了した後、次の一連の手動一時停止ストラップ手順を実行する前に、F6キーをもう一度押す必要があります。
6)。 手動ルーチン(手動と呼ばれる):F4キーを押すと、1セットのストラップ手順が開始されます。 サイクルが完了した後、F4キーをもう一度押した後、次の一連の手動ルーチンストラップ手順を実行する必要があります。
③自動ストラップ機の自動操作インターフェース操作:
テープ送り、テープオフ停止、リセット、結束後の停止などのキーの定義は、手動操作と同じです。
1)セルフストップ:F6キーを押して自動ストラッププログラムを開始します(注:オブジェクト識別スイッチがオンになります)。ストラップが完了した後、中央の引き出しはすぐには戻りませんが、束ねられた物が出て、真ん中の引き出しボードが戻り、サイクルが完了すると、新しい物が置かれ、次の自動停止ストラップ手順のセットが自動的に実行されます。
2)セルフコンベンショナル:(自動と呼ばれる):F4キーを押すと、自動の通常のストラッププログラムが開始され(注:オブジェクト識別スイッチがオンになります)、1サイクルが完了すると、ストラップされたオブジェクトは離れます、および新しいオブジェクトが入力された後、次のセットが自動的に実行されます通常のストラップ手順が自動的に実行されます。
④パラメータ設定インターフェース:
パラメータ設定インターフェースでは、«キーは高桁選択用、»キーは低桁選択用、︾キーはデジタルデクリメント選択用、︽キーはデジタルインクリメンタル選択用、SETキーはパラメータ用です。スクロール選択、Enterキーは確認キーです。
1)予熱時間パラメータ設定原理:電源を入れたばかりの場合、アイロンヘッドの接着により温度が上昇するまでに時間がかかります。 室温が20〜30℃の場合、設定時間は通常5Sに設定されます。 たとえば、高山地域や高熱地域では、ウォームアップ時間を適切に増減できます。
2)加熱時間パラメータの設定原理:このパラメータは、ストラップ機が作動しているときにアイロンヘッドを接着するために必要な電源投入時間を指します。 テープ)、その結合温度は約230°Cである必要があります。 低温粘着テープ(以下、低温テープという)の接着温度は約120℃で十分です。 ストラップテープの周囲温度と接着特性の違いを考慮して、高温ベルトの一般的に使用される加熱パラメータを0.4〜0.6Sに設定し、低温ベルトの加熱パラメータを0.2〜0.3Sに設定することをお勧めします。
3)保持時間パラメータの設定原理:このパラメータは、ストラップ機が作動しているときにアイロンヘッドを接着するために必要な電源投入時間を指します。 その理由は、加熱パラメータの設定原理に記載されています。 高温域で一般的に使用される保温パラメータの設定時間は1.5〜2.5S、低温域での保温パラメータの設定時間は1.0〜1.5Sをお勧めします。
4)ベルト送り時間パラメータの設定原理:このストラッピングマシンの理論的なベルト送り時間は、異なる材料のストラップベルトとガイドベルトの摩擦抵抗、および送りプーリーとのスリップ係数のため、約0.62Sです。空気抵抗、周囲温度など。このため、フィードベルトの時間パラメータの決定に一定の困難をもたらします。 実験を通じて、テープ送り時間パラメータを約0.9Sに設定することをお勧めします。 ユーザーは、さまざまなストラップ条件に応じて、テープの送り時間パラメーターを合理的に設定できます。
5)締付け時間パラメータの設定原理:締付け時間パラメータは、ストラップの締付け時間を参照します。 最大のアイテムを梱包する場合、ストラッピングマシンの理論上のストラッピング時間は約0.1Sです。 最小のアイテムを梱包する場合、ストラップ機械の理論的な締め付け時間は約0.58Sです。 通常、中型の商品を梱包する場合は、0.3〜0.4Sの範囲で設定できます。
6)待機時間パラメータ設定の原則:待機時間とは、オブジェクトが束ねられて排出された後、中央の引き出しが留まるまでの待機時間を指します。 主に手製本後の作業停止モードで使用します。 パラメータ設定の原則は、サイズ、操作に基づいており、担当者の熟練度によって決定されます。通常、0.5〜1.5Sが適切です。
(3)周辺ベルト送りボタン:ベルトをONにすると、ベルトは制御状態になります。 ベルトが供給されて所定の位置にあるとき、インジケータライトが点灯します。 これは、主に便利な操作のために、操作画面と機能操作インターフェースのベルト送り用のF1ボタンに相当します。 そして周辺機器。
(4)周辺機器リセットボタン:カムシャフトを1回ひっくり返すと、結束が完了します。 ストラップがブロックされているか、電源がブロックされている場合は、このボタンを操作してリセットします。 主にカムモーターを制御します。 操作画面と機能する操作インターフェースに接続されています。主に操作や周辺機器の利便性のために、途中でF3キーをリセットするのと同じです。
(5)周辺スタートボタン:ベルト送り表示灯が点灯するとバンドリングが開始し、操作画面-機能操作インターフェースの手動、自動、手動一時停止、セルフストップボタンに相当します。 オペレーターが選択する操作モードに特に注意する必要があります。このキーを操作すると、主に操作と周辺機器の利便性のために、選択した操作モードが実行されます。
(6)安全スイッチ:正面玄関(右)を開くと、誤動作を防ぐために電源が切断されます。
(7)物体識別スイッチ:束ねる物体をテーブルに置くと、このスイッチがオンになり、束ね作業が始まりますが、操作画面の自動および自動停止操作モードの後にスイッチを入れる必要があります。 -機能的な操作インターフェース。 けり込む。
(8)電源プラグ:電圧を確認してからプラグを差し込んでください
(9)フットスイッチ:機械を操作するためのスタートボタンに加えて、フットスイッチを使用して始動することもできます。これらは同じ機能を備えています。
(10)タイカッター:シンチカット用
(11)結束力調整ねじ:結束の種類に応じて、結束力を調整できます。 このネジを調整することにより、低、中、高の3つの異なる締め付け力を得ることができます。
(12)テープインレット:ここからドローストリングをドローストリングコンベヤーに送ることができます
(13)ストラップの固定:ストラップが取り付けられている場所
(14)ランダムに配置されたバッキングプレート:バンドルするオブジェクトを適切なバンドル間隔で配置できます